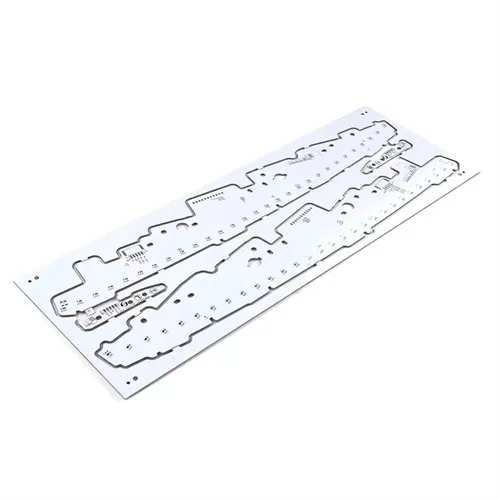
A Mesin Pemotong PCBialah peralatan yang menukar panel yang dihuni menjadi papan individu tanpa retak sambungan pateri, mengoyakkan tembaga atau memperlahankan talian SMT. Di kebanyakan kilang, langkah pemisahan kelihatan mudah dari jauh: bilah melepasi garisan skor atau penghala mengikut garis besar. Dari dekat, setiap parameter—ketajaman bilah, penjajaran rel pemandu, kelajuan suapan, sokongan panel dan pengekstrakan habuk—memutuskan sama ada papan siap lulus pemeriksaan atau menjadi kerja semula. Panduan ini menerangkan cara memilih kaedah pemotongan yang betul, cara memastikan kelebihan canggih boleh diramal, dan cara mendiagnosis masalah yang muncul apabila pemisahan papan hanyut di luar kawalan.
Abstrak
Pemisahan papan adalah pintu yang berkualiti, bukan formaliti penamat. Pilihan antara pemarkahan potongan V, pemotongan mata gergaji dan penghalaan mengubah profil tegasan, kualiti tepi dan irama penyelenggaraan keseluruhan baris. Artikel ini menghubungkan pemilihan kaedah pemotongan dengan pengurusan haus bilah, reka bentuk lekapan, kawalan habuk dan penyelesaian masalah harian. Ia ditulis untuk jurutera proses, penyelia SMT, dan pembeli peralatan yang memerlukan pengasingan yang boleh diramal dan bukannya mesin yang hanya memotong.
Jadual Kandungan
- Mengapa Pemisahan Lembaga Menentukan Kualiti Papan Akhir
- Kaedah Memotong: V-Potong, Bilah Gergaji, dan Penghala Dibandingkan
- Senarai Semak Pemilihan Sebelum Membeli Mesin Pemotong
- Pemakaian Bilah, Kualiti Tepi dan Tingkap Penyelenggaraan
- Reka Bentuk Lekapan, Pengekstrakan Habuk dan Kawalan Tekanan
- Menyelesaikan Masalah Biasa Pemotongan
- Soalan Lazim
Mengapa Pemisahan Lembaga Menentukan Kualiti Papan Akhir
Depaneling terletak di antara perhimpunan dan ujian akhir. Papan yang terselamat daripada pengaliran semula masih boleh gagal kerana pemisahan menyebabkan keretakan garis rambut berhampiran pad, menyelaminasi sudut atau meninggalkan burr konduktif merentas garisan skor. Peristiwa mekanikal adalah singkat, tetapi akibatnya adalah kekal.
Proses pemotongan yang dikawal dengan baik melindungi tiga perkara sekaligus. Pertama, ia melindungi sendi komponen daripada tekanan lentur. Kedua, ia melindungi antara muka lamina dan tembaga daripada koyak. Ketiga, ia melindungi daya pemprosesan dengan mengelakkan pemeriksaan hiliran, sentuhan dan sekerap. Apabila mana-mana daripada ketiga-tiga ini mula tergelincir, punca utama biasanya ditemui dalam kaedah pemotongan, keadaan alat atau lekapan—bukan pada operator.
Banyak pasukan menemui perkara ini hanya selepas aduan pelanggan mengesan kembali ke tepi papan yang kasar. Pembetulan jarang sekali pelarasan tunggal. Ia adalah sistem: mesin yang sesuai untuk reka bentuk papan, peraturan penggantian bilah yang terikat pada haus yang diukur, dan lekapan yang menyokong panel dekat dengan garisan potong.
Di mana risiko pemisahan sebenarnya datang
Risiko masuk pada antara muka antara alat dan bahan. Tepi yang kusam menolak bahan dan bukannya mengguntingnya. Panel yang tidak disokong melentur di bawah beban. Rel panduan yang tidak sejajar mengalihkan alur dari laluan yang dimaksudkan. Habuk yang ditinggalkan pada penderia atau rel menukar pergerakan yang tepat kepada yang hanyut. Setiap satu daripada ini boleh dilihat sebelum sekerap muncul, dengan syarat proses itu diperiksa dengan ukuran yang betul.
Kaedah Memotong: V-Potong, Bilah Gergaji, dan Penghala Dibandingkan
Tiada kaedah tunggal yang menguasai setiap papan. Keputusan praktikal datang untuk menggariskan geometri, ketebalan papan, kelegaan komponen, dan tahap tekanan mekanikal yang boleh diterima.
| Kaedah pemotongan | Pemarkahan potongan V | Memotong mata gergaji | Pemotongan penghala |
| Ketepatan biasa | Sekitar ±0.1 mm | Stabil untuk potongan lurus | Sekitar ±0.05 mm |
| Profil papan terbaik | Garis lurus panjang, FR-4 tegar | Panel tebal atau besar | Garisan melengkung atau tidak teratur |
| Tekanan mekanikal | Sederhana hingga lebih tinggi | Sederhana | Rendah hingga sederhana |
| Keadaan tepi | Bergantung pada kedalaman skor dan kehausan bilah | Risiko burr jika parameter hanyut | Lancar apabila bit dan suapan dipadankan |
| Had biasa | Potongan lurus sahaja; komponen mesti jauh daripada markah | Tidak sesuai untuk bentuk melengkung | Habuk dan kehausan bit memerlukan pengurusan |
Pemarkahan potongan V menjalankan sepasang bilah bersudut di sepanjang alur pra-mesin dan meninggalkan ketebalan baki terkawal. Ia pantas dan ringkas secara mekanikal, yang menjadikannya biasa dalam produk elektronik dan pencahayaan pengguna volum tinggi. Hadnya adalah geometri: kaedah ini mahukan garis lurus dan kelegaan yang mencukupi di sekeliling garisan skor. Papan dengan penyambung dipasang tepi atau peletakan padat berhampiran garisan putus adalah calon yang lemah.
Pemotongan mata gergaji menggunakan bilah bulat untuk memisahkan panel di sepanjang laluan lurus. Ia mengendalikan lamina yang lebih tebal dan panel yang lebih besar pada daya pemprosesan yang tinggi, tetapi ia juga memperkenalkan lebih banyak tekanan mekanikal daripada penghalaan dan tidak sesuai dengan garisan melengkung. Apabila kadar suapan, ketinggian bilah dan sokongan panel tidak disimpan dalam keseimbangan, burr terbentuk dengan cepat.
Pemotongan penghala mengikut laluan yang diprogramkan dengan gelendong berkelajuan tinggi, yang membolehkan bentuk L, bentuk U, lengkok dan garis besar bercampur pada panel yang sama. Ia adalah pilihan yang paling fleksibel untuk pemasangan yang kompleks, dan tekanan pemotongan yang lebih rendah melindungi komponen nada halus dan sendi yang rapuh. Pertukaran adalah penjanaan habuk dan kehausan bit, yang kedua-duanya boleh diurus dengan pengekstrakan dan jadual penggantian.
Memadankan kaedah dengan produk
- Pilih pemarkahan potongan V apabila panel menggunakan garis putus lurus yang panjang, FR-4 tegar, dan pelepasan komponen yang murah hati.
- Pilih pemotongan mata gergaji apabila keutamaan adalah pemisahan lurus berkelajuan tinggi papan tebal atau besar.
- Pilih pemotongan penghala apabila garis besar melengkung, ketumpatan komponen tinggi, atau papan nipis dan sensitif terhadap tekanan.
- Pastikan kaedah sekunder tersedia untuk pengeluaran campuran; satu baris jarang berjalan hanya satu jenis papan.
Senarai Semak Pemilihan Sebelum Membeli Mesin Pemotong
Keputusan membeli sering gagal kerana perbualan spesifikasi bermula dengan kelajuan dan berakhir dengan harga. Titik permulaan yang lebih berguna ialah papan itu sendiri: julat ketebalannya, kerumitan garis besar, ketinggian komponen berhampiran garisan potong dan reka letak panel yang akan berulang selama berbulan-bulan.
Soalan teknikal yang mengubah spesifikasi mesin
- Apakah julat ketebalan papan penuh, termasuk topeng tembaga dan pateri, dan adakah garisan itu akan menjalankan papan melebihi 2 mm?
- Adakah garis pemisah lurus, atau adakah produk memerlukan lengkung, slot dan potongan dalaman?
- Seberapa dekat komponen dan sambungan pateri yang terdekat dengan laluan potong yang dimaksudkan?
- Apakah saiz panel dan corak tatasusunan yang akan dikendalikan oleh mesin pada keterlaluan maksimum dan minimum?
- Adakah proses itu memerlukan pengekstrakan habuk, udara terion, atau ruang pemotongan tertutup?
- Adakah mesin akan berjalan bersendirian atau selaras dengan peralatan SMT sedia ada, dan apakah jejak yang tersedia?
Lapisan kedua penilaian melibatkan antara muka pengendali dan akses penyelenggaraan. Rel panduan boleh laras yang boleh ditetapkan tanpa alatan mengurangkan masa pertukaran. Perubahan bilah atau bit yang tidak memerlukan mengeluarkan separuh pelindung menggalakkan penggantian tepat pada masanya dan bukannya "menjalankannya sedikit lebih lama." Akses yang boleh dilihat ke zon pemotongan memudahkan untuk mengesahkan bahawa panel diletakkan dengan betul sebelum kitaran bermula.
Bagi pembeli yang membandingkan pembekal, ia membantu untuk meminta rutin penyelenggaraan sebagai dokumen bertulis, bukan sahaja manual. Rutin mendedahkan cara pengilang menjangkakan mesin akan disimpan dalam keadaan, dan ia adalah penunjuk yang adil bagi kualiti sokongan jangka panjang. Bekerja dengan pengeluar sepertiHoshineo Lcd-Techboleh memendekkan peringkat spesifikasi apabila jenis papan dan jumlah pengeluaran sudah diketahui.
Pemakaian Bilah, Kualiti Tepi dan Tingkap Penyelenggaraan
Pemakaian bilah bukan satu acara. Ia adalah perubahan beransur-ansur dalam memotong geometri, dan tanda pertama selalunya adalah drift yang berkualiti dan bukannya mesin berhenti. Bilah potongan V yang haus mungkin masih berputar dan masih menghasilkan alur, tetapi kedalaman alur, sudut dan daya pemisahan tidak lagi sepadan dengan tetingkap proses yang diluluskan.
Akibatnya muncul sebagai burr di sepanjang tepi alur, pemisahan tidak sekata antara panel, daya lebih tinggi yang diperlukan untuk memecahkan papan, koyak tembaga berhampiran skor, atau hanyut kedudukan alur. Bahagian yang sukar ialah gejala ini juga boleh datang daripada penjajaran bilah yang lemah, sokongan panel yang tidak mencukupi, ketebalan sisa yang tidak betul, pergerakan lekapan atau tetapan mesin. Menggantikan bilah selepas setiap kecacatan boleh meningkatkan kos tanpa menyelesaikan punca sebenar.
Cara membaca isyarat pakai dengan betul
| simptom | Sebab berkaitan bilah untuk diperiksa | Faktor lain untuk disahkan |
| Peningkatan burr di sepanjang alur | canggih menjadi kurang tajam | Penjajaran bilah, sokongan papan, kumpulan bahan |
| Permukaan alur yang kasar | Kehausan bilah atau pembentukan resin | Kelajuan pemotongan, penyingkiran serpihan |
| Daya pemisahan yang lebih tinggi | Mengurangkan kedalaman alur atau tepi kusam | Ketebalan sisa, reka bentuk papan |
| Pemisahan tidak sekata antara panel | Paralelisme bilah atau kehausan yang tidak sekata | Keadaan lekapan, kerataan panel |
| Tembaga mengoyak berhampiran alur | Tepi rosak atau kedudukan alur yang salah | Pengagihan tembaga, kedalaman skor |
| Sisihan kedudukan alur | Pergerakan bilah atau isu pemasangan | Penentukuran mesin |
Pendekatan berdisiplin ialah diagnosis perbandingan. Jalankan bahan PCB yang sama, tetapan mesin yang sama, kedudukan panel yang sama, dan kaedah pengukuran yang sama dengan bilah baru dan dengan bilah semasa. Hanya selepas itu pasukan boleh menentukan sama ada bilah adalah penyumbang utama atau sama ada lekapan atau penjajaran menyebabkan kecacatan.
Membina peraturan gantian dan bukannya tabiat penggantian
Tiada nombor hayat bilah universal yang sesuai dengan setiap kilang. Selang yang betul bergantung pada bahan papan, ketebalan, keperluan alur, keadaan bilah dan persekitaran pengeluaran. Perkara yang boleh diseragamkan oleh kilang ialah peraturan keputusan: tentukan had kualiti yang boleh diukur, jejaki keadaan pemotongan terhadap had tersebut dan gantikan bilah apabila arah aliran menghampirinya. Ini menjadikan perubahan bilah menjadi tindakan penyelenggaraan yang dirancang dan bukannya tindak balas terhadap sekerap.
Logik yang sama digunakan untuk bit penghala. Kehausan bit menjejaskan kelancaran tepi apabila penyelenggaraan tidak konsisten, dan jangka hayat gelendong berbeza mengikut kekerasan bahan dan laluan penghalaan. Selang penggantian berdasarkan meter pemotongan sebenar atau kiraan papan adalah lebih dipercayai daripada selang kalendar.
Reka Bentuk Lekapan, Pengekstrakan Habuk dan Kawalan Tekanan
Alat pemotong hanya berfungsi dengan baik apabila panel dipegang dengan betul. Sokongan yang tidak mencukupi berhampiran garisan potong membolehkan papan melentur, yang mengubah kedalaman pemotongan yang berkesan dan memindahkan tekanan ke dalam sambungan pateri. Lekapan yang kotor atau haus boleh menghasilkan kedalaman alur yang tidak rata walaupun dengan bilah baharu.
Kawalan habuk penting untuk sebab yang sama. Zarah gentian kaca dan resin yang terkumpul pada rel panduan, penderia, dan zon pemotongan mengganggu ketepatan gerakan dan mencemarkan permukaan papan. Dalam papan berketumpatan tinggi, habuk halus boleh merapatkan ciri dan menyebabkan kecacatan terputus-putus yang sukar dikesan. Ruang pemotongan tertutup dengan aliran udara terarah dan sistem pengekstrakan bersaiz betul memastikan keadaan pemotongan stabil sepanjang jangka masa panjang.
- Sokong panel sedekat mungkin dengan garis potong seperti yang dibenarkan oleh susun atur komponen.
- Pastikan landasan pemandu dan penderia perjalanan bersih; habuk pada penderia boleh menyebabkan hanyut kedudukan atau perlanggaran palsu terhenti.
- Sahkan ketinggian bilah, sudut dan tekanan pada pertukaran, bukan sahaja pada pemasangan.
- Gunakan pengekstrakan dinilai untuk beban habuk sebenar dan periksa aliran udara, bukan sahaja penunjuk vakum.
- Periksa lekapan untuk kerataan dan haus semasa rutin yang sama yang memeriksa bilah.
Kawalan tekanan adalah hasil kumulatif butiran ini. Alat yang tajam, panel yang disokong, dan zon pemotongan yang bersih menghasilkan kelebihan yang lebih bersih pada daya pemisahan yang lebih rendah. Apabila pengendali melaporkan bahawa papan "memerlukan lebih banyak daya untuk pecah," itu adalah maklum balas proses, bukan variasi biasa.
Menyelesaikan Masalah Biasa Pemotongan
Kebanyakan kerosakan harian terbahagi kepada sebilangan kecil kategori: interlock kuasa dan keselamatan, ketepatan kedudukan, pencemaran sensor dan gandingan mekanikal. Urutan semakan berstruktur menghalang penggantian bahagian rawak.
Mesin tidak dihidupkan atau penunjuk tetap mati
Periksa fius dahulu, kemudian sahkan bahawa hentian kecemasan telah dilepaskan. Pada mesin dengan pintu keselamatan, sahkan bahawa interlock terpasang. Tiga semakan ini menyelesaikan sebahagian besar laporan "tiada kuasa" sebelum juruteknik dipanggil.
Kedudukan perjalanan atau potong tidak tepat
Kesalahan kaunter perjalanan atau habuk terkumpul di kaunter boleh menyebabkan kedudukan yang tidak tepat. Bersihkan kaunter dan kawasan rel sekitar terlebih dahulu; gantikan kaunter hanya jika pembersihan tidak memulihkan kebolehulangan. Corak yang sama digunakan pada penderia perjalanan kiri dan kanan: habuk pada permukaan penderiaan boleh mencetuskan hentian palsu atau perlanggaran, dan pembersihan selalunya memulihkan operasi normal.
Motor berjalan tetapi bilah tidak berputar
Pada mesin yang dipacu tali pinggang atau gandingan, skru atas longgar pada gandingan boleh memutuskan sambungan motor daripada aci bilah. Dengan mesin dimatikan dan pengadang ditanggalkan mengikut prosedur kunci keluar, periksa gandingan dan ketatkan skru mengikut tork yang ditentukan.
Kualiti tepi tiba-tiba merosot
Jangan ganti bilah dengan segera. Bandingkan bilah baharu dan bilah semasa di bawah bahan, tetapan, kedudukan panel dan kaedah pengukuran yang sama. Jika bilah baharu menghasilkan kecacatan yang sama, periksa lekapan, sokongan panel dan penjajaran. Jika bilah baharu membetulkan kecacatan, bilah adalah penyumbang dan peraturan penggantian perlu dikaji semula.
Soalan Lazim
Apakah perbezaan antara pemisahan V-cut dan penghala?
Berapa kerapkah bilah pemotong harus diganti?
Mengapa bilah berhenti berputar semasa motor masih berjalan?
Bolehkah satu Mesin Pemotong PCB mengendalikan kedua-dua papan tebal dan nipis?
Apakah yang menyebabkan kedudukan hanyut semasa pemotongan berulang?
Adakah pengekstrakan habuk benar-benar menjejaskan kualiti pemotongan?
Bersedia untuk memadankan kaedah pemotongan dengan reka bentuk papan sebenar dan jumlah pengeluaran anda?
Hubungi kamidengan lukisan panel anda, julat ketebalan dan keperluan garis besar, dan pasukan boleh membantu menentukan persediaan pemisahan yang betul sebelum pemotongan pertama.